[ Processo · 7 etapas ]

Como fundimos

Tudo acontece no mesmo terreno em Vilhena, da ficha técnica ao caminhão. Esta é a ordem real em que uma peça passa pela fábrica.

[ 01 / 07 ]

Engenharia e apoio técnico
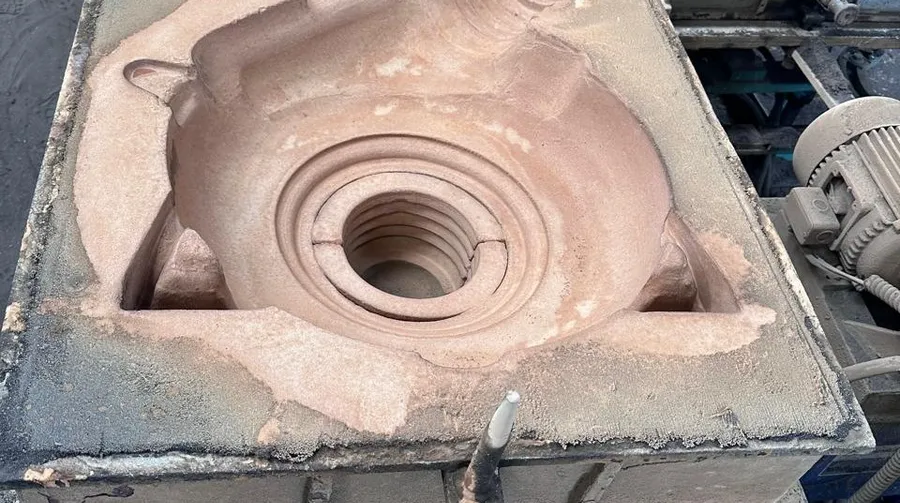
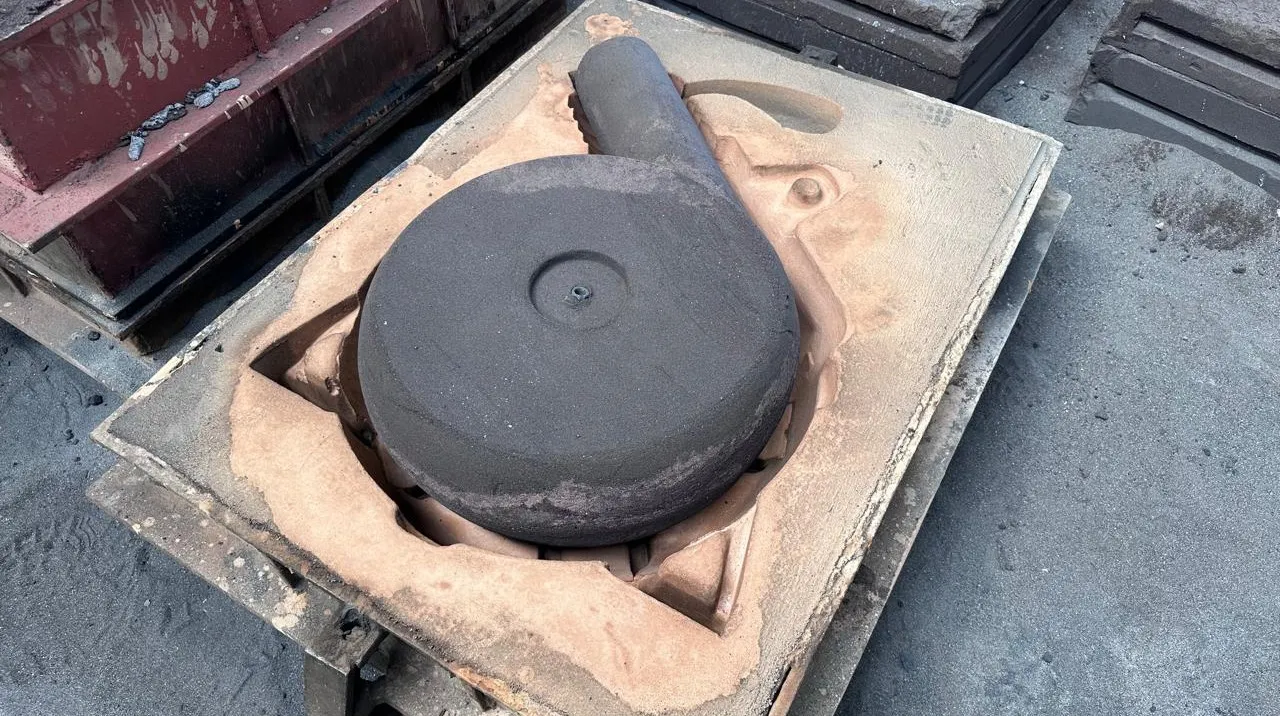
Molde de carcaça de bomba aberto, mostrando o macho

Engenheiros, técnicos e profissionais qualificados ajudam o cliente a decidir ferramental e liga pelo melhor custo-benefício.

O apoio vale em todas as etapas: concepção do projeto, prototipagem para aprovação do ferramental e do projeto de alimentação, fabricação e entrega.

Etapas com apoio
4
Foco
custo-benefício de liga e ferramental
[ 02 / 07 ]

Projeto de alimentação

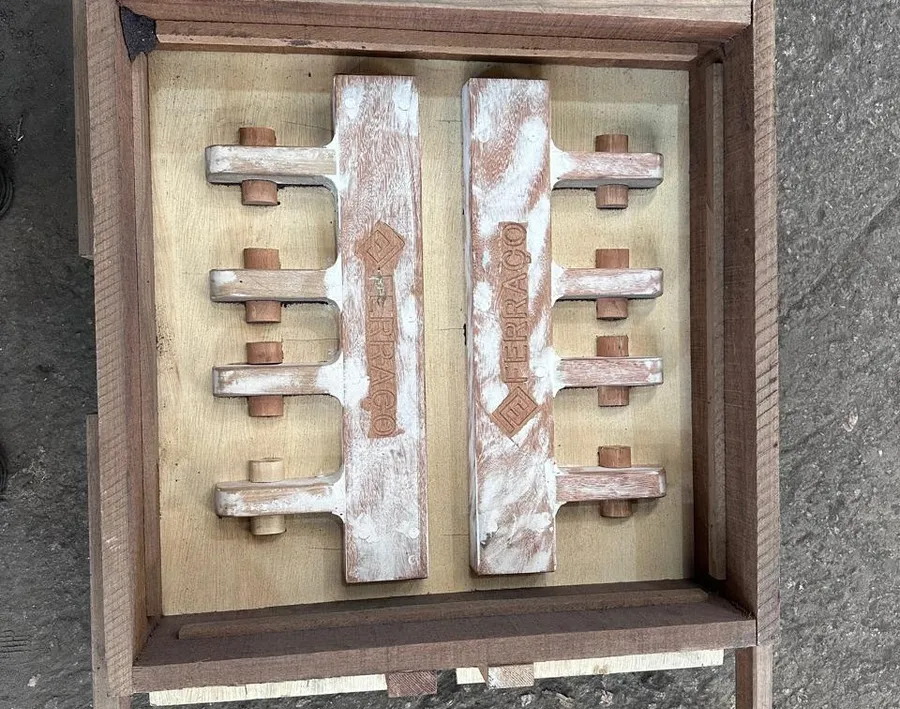
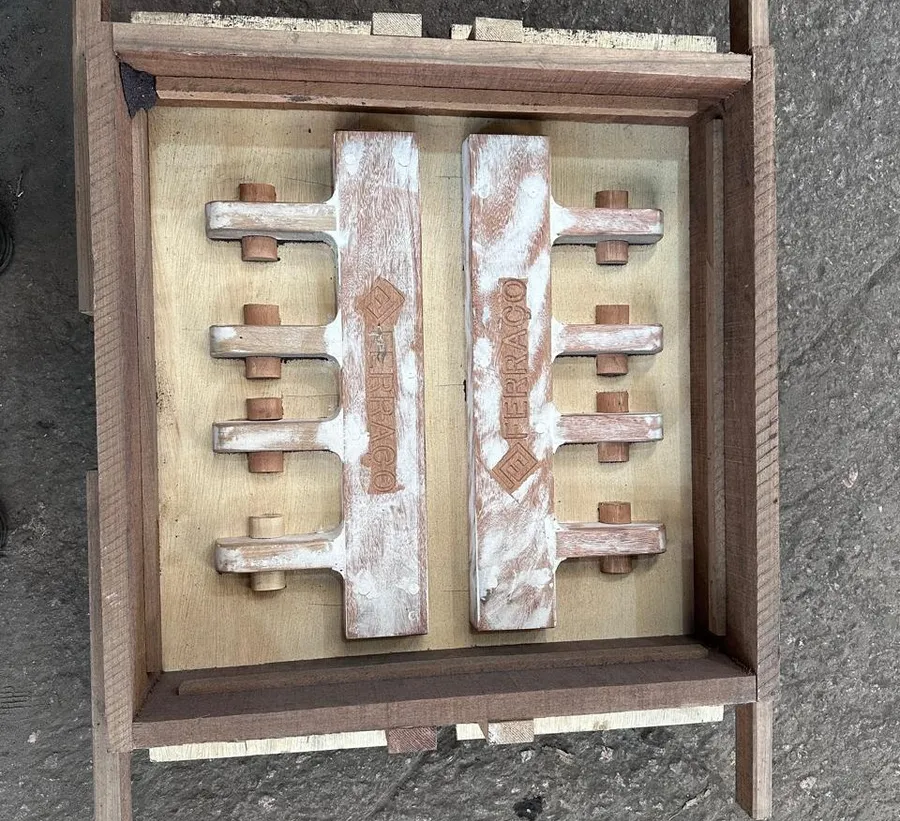
Caixa de ferramental com modelos e canais de alimentação

Para montar a ficha técnica de processo, a engenharia estuda o ferramental e calcula volumes, áreas e módulos para dimensionar canais e massalotes.

Em software de simulação avaliamos velocidade de enchimento e defeitos como rechupe, evolução de gases e arraste de areia antes de moldar a primeira peça.

Cálculo
volume · área · módulo
Simulação
enchimento · rechupe · gases · areia

[ 03 / 07 ]

Ferramental e preparação

Modelo de madeira dentro da caixa de ferramental
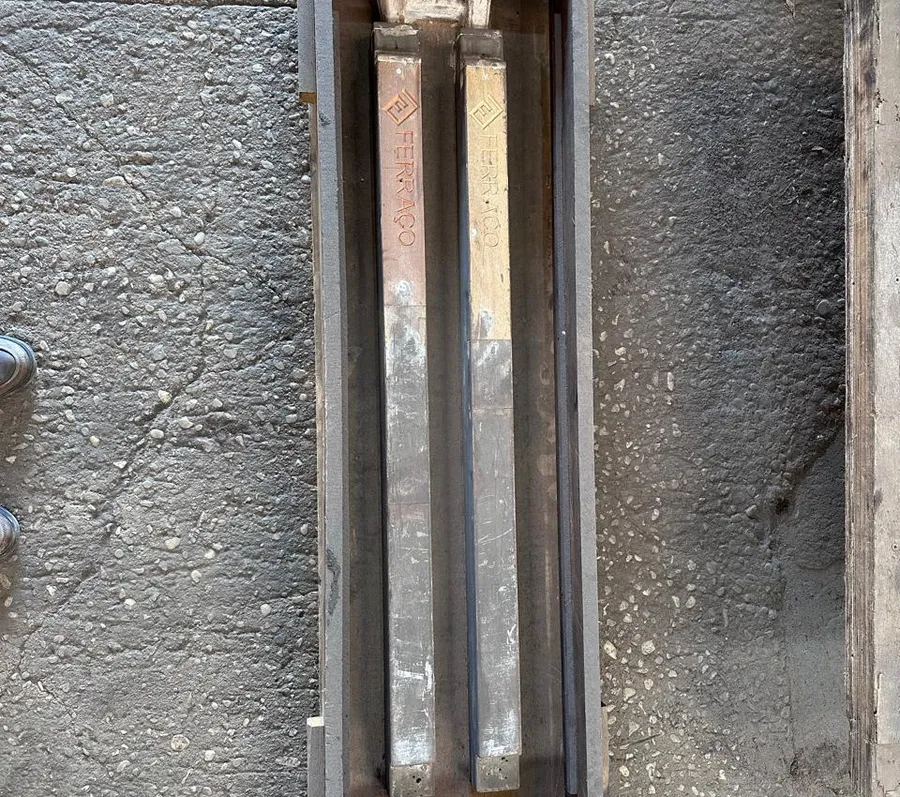
Ferramental de trilho para grelha

Antes da produção, o PCP separa o ferramental programado junto com a ordem de produção e a ficha técnica, que traz todas as informações da peça.

A Ferraço produz os próprios modelos, adequados ao processo, para atender a geometria da peça e principalmente os requisitos de acabamento.

Documentos
ordem de produção · ficha técnica
Modelos
produção própria

[ 04 / 07 ]

Moldagem e macharia

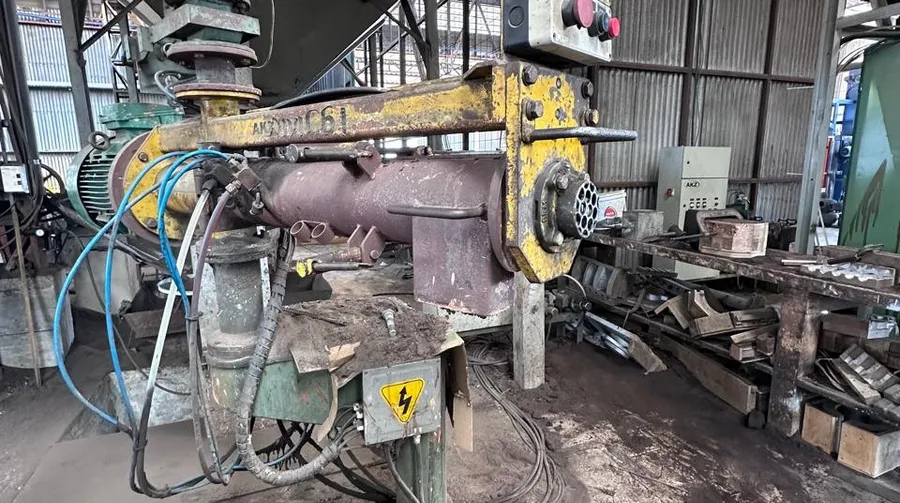
Misturador contínuo de areia de 6 toneladas por hora
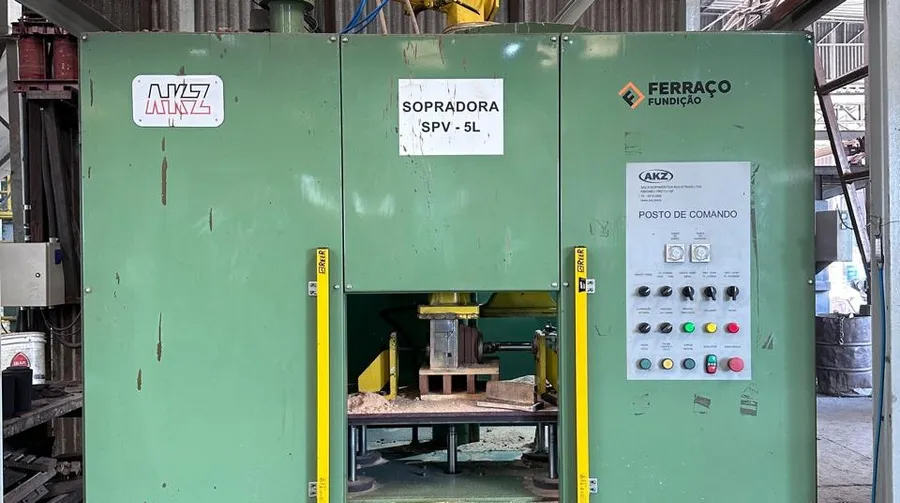
Sopradora cold box de 6 litros para machos
Molde de areia pronto

Moldes e machos em areia de sílica aglomerada com resina fenólica alcalina de cura a frio. Dois misturadores contínuos de 6 t/hora alimentam uma linha tipo carrossel e a moldagem manual de peças maiores.

Machos também saem de uma sopradora de 6 litros no processo cold box. Moldes e machos recebem pintura por imersão, lavagem, spray ou pincel, com tintas à base de grafite, zirconita, magnesita e óxido de alumínio.

Misturadores
2 × 6 t/hora
Sopradora
cold box 6 L
Tintas
grafite · zirconita · magnesita · óxido de alumínio

[ 05 / 07 ]

Fusão

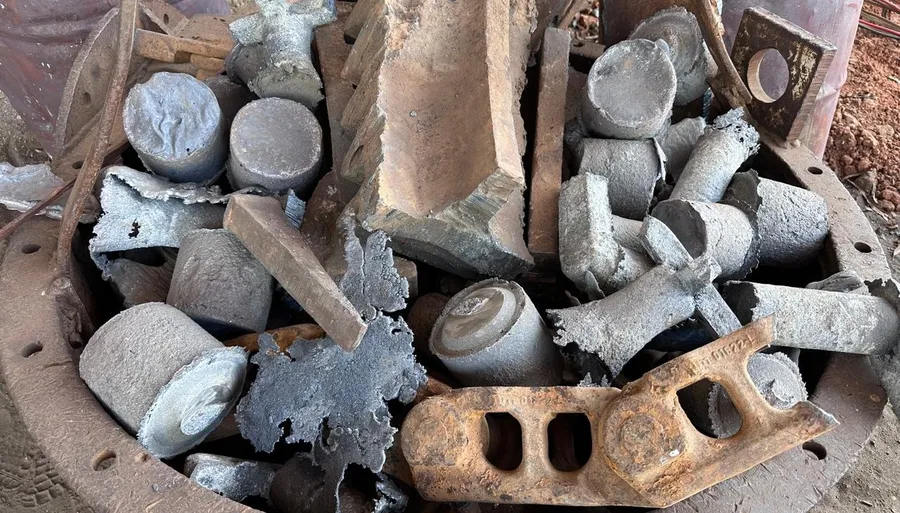
Carga metálica com sucata, ferro-ligas e retornos
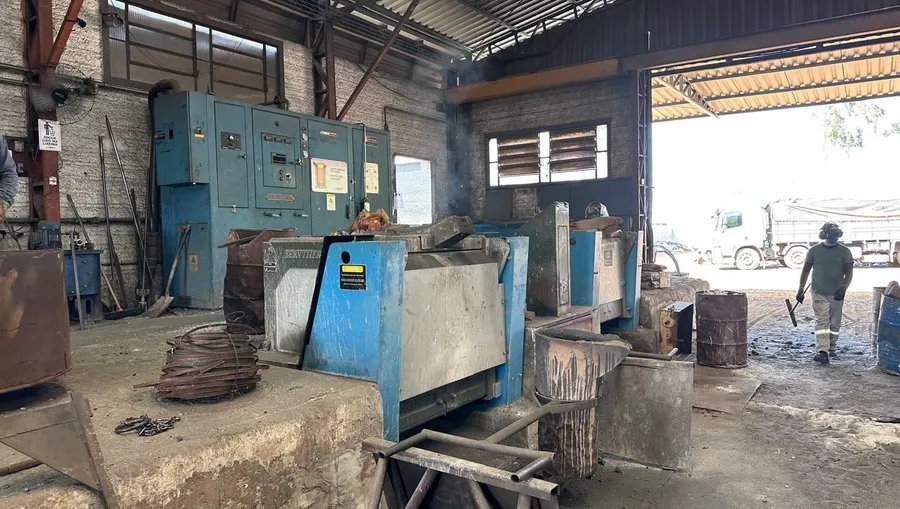
Fornos de indução no galpão de fusão

As cargas metálicas são preparadas uma a uma, seguindo as instruções de trabalho (ITR). Entram sucata selecionada, ferro-ligas e retornos.

A fusão é feita num conversor elétrico por indução de 300 kVA com dois cadinhos, de 500 kg e de 1.000 kg. São 100 toneladas de metal líquido por mês em um turno.

Forno
indução · 300 kVA
Cadinhos
500 kg · 1.000 kg
Capacidade
100 t/mês em 1 turno

[ 06 / 07 ]

Vazamento

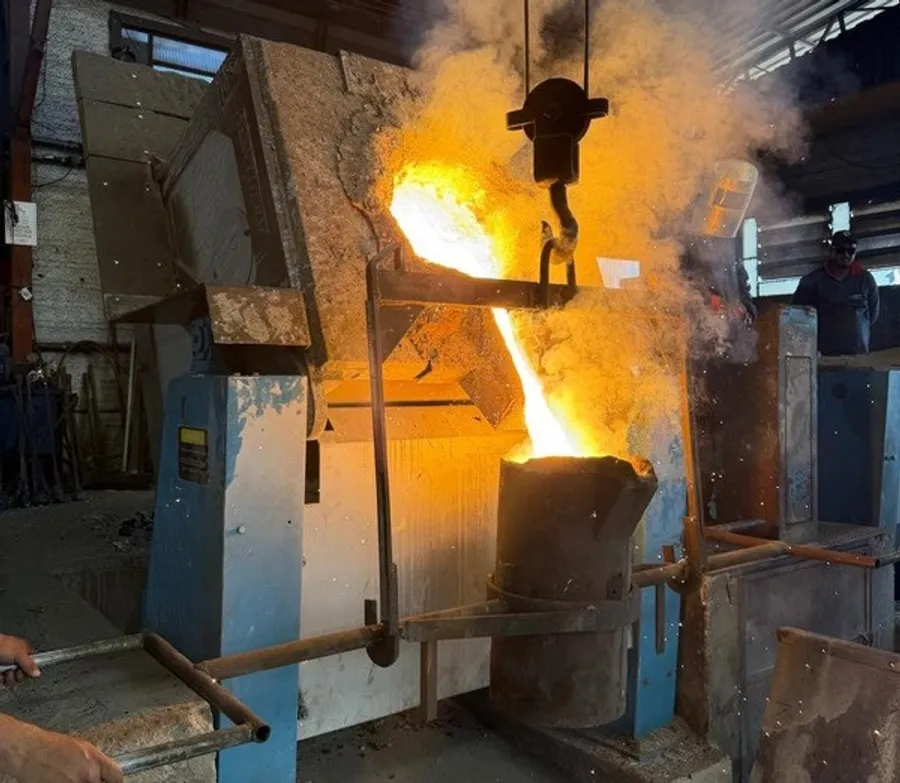
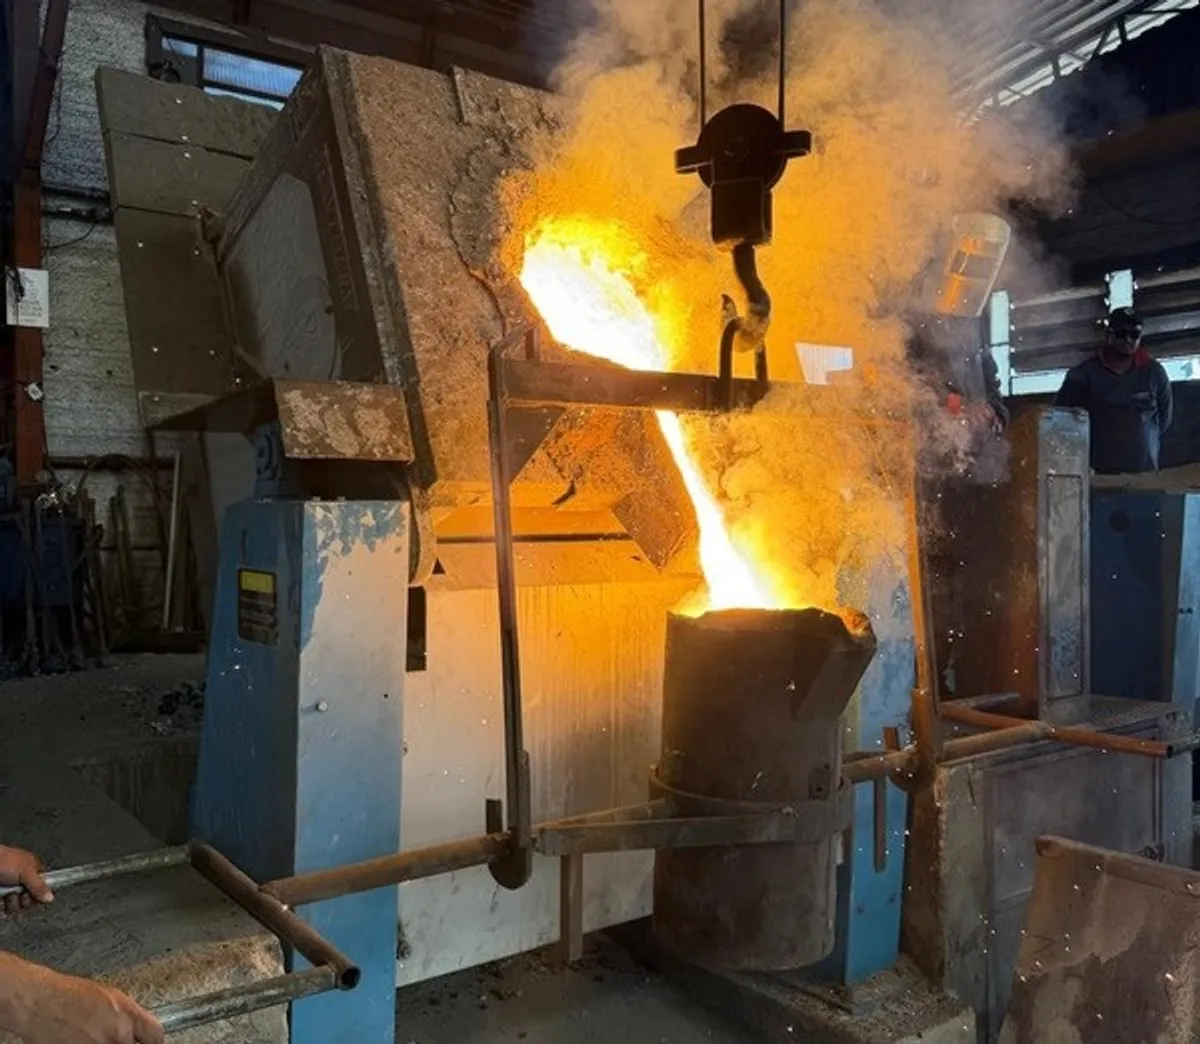
Metal líquido sendo vazado do forno para a panela

Depois que o laboratório libera o metal, ele passa do forno para a panela de vazamento, que leva o metal até o molde.

A temperatura é controlada com pirômetro óptico de imersão.

Liberação
laboratório
Controle
pirômetro de imersão

[ 07 / 07 ]

Acabamento, entrega e pós-venda

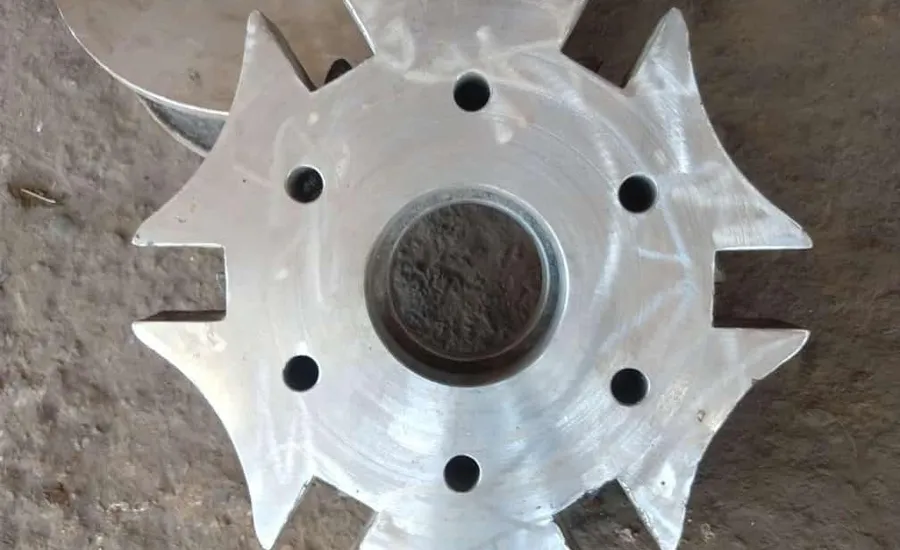
Rotor depois do corte e da rebarbação
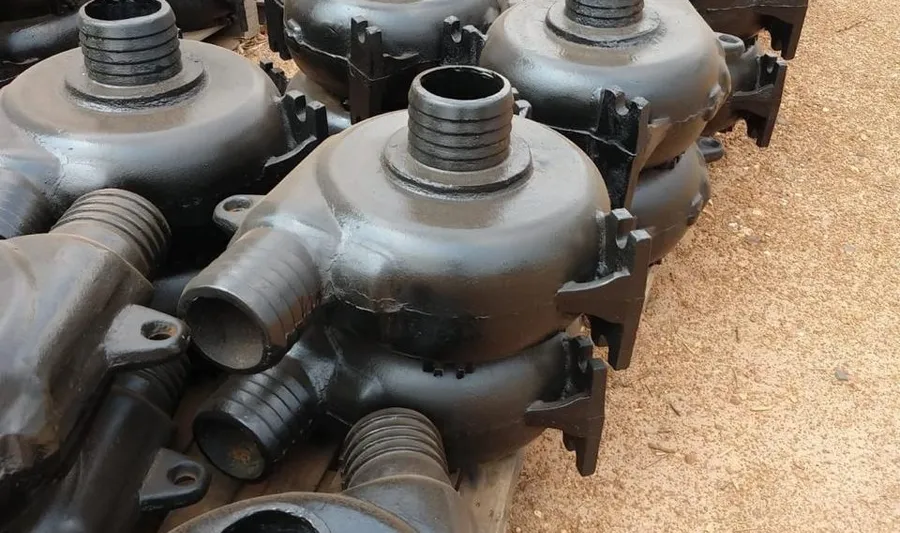
Carcaças de bomba acabadas e pintadas

As peças são jateadas e separadas por material. Canais e massalotes são cortados com maçarico, disco de corte ou eletrodo de grafite (arc air), e a rebarbação é feita com discos abrasivos, lixadeiras e pontas montadas. Se precisar de reparo por solda, ele é feito aqui.

Depois de um novo jateamento e da inspeção, a peça é liberada para expedição com a nota fiscal, pintada quando o cliente pede. O pós-venda, comercial e técnico, acompanha a peça depois da entrega.

Corte
maçarico · disco · arc air
Saída
nota fiscal · pintura e certificado sob pedido

[ Orçamento ]

Mande o desenho ou o código. A gente devolve a peça fundida.

Orçamento pelo WhatsApp ou e-mail, com a engenharia olhando a liga e o ferramental desde o primeiro contato.